 +86-15867355556
ステンレス鋼ワイヤー ホース ナット コネクタは、ホース ナットと特殊なワイヤー ラップ シールで構成されており、ホースと接続先の機器間の漏れ防止接続を確保するように設計されています。ナットのね...

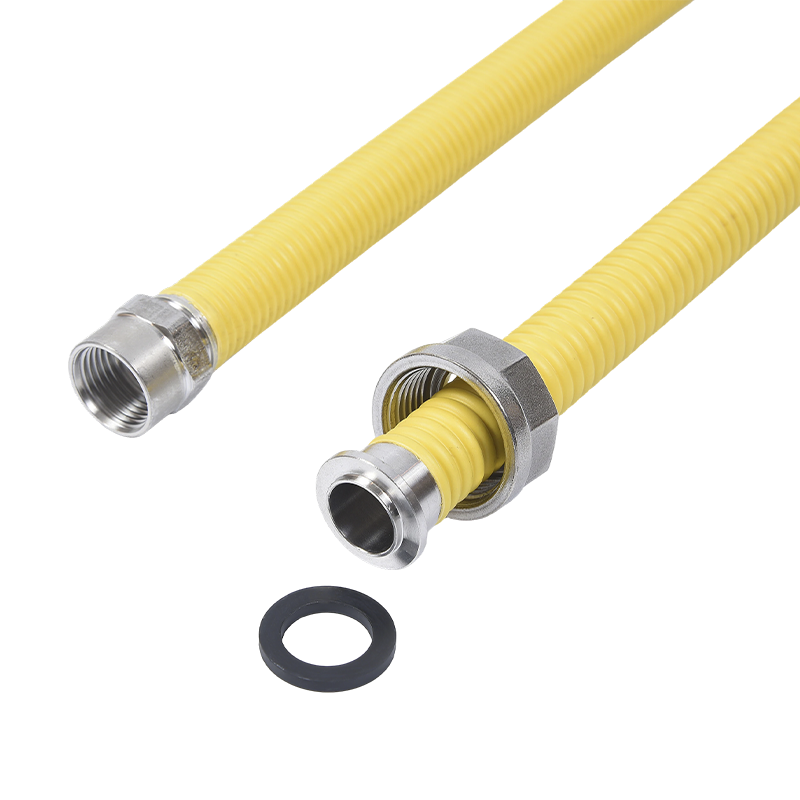
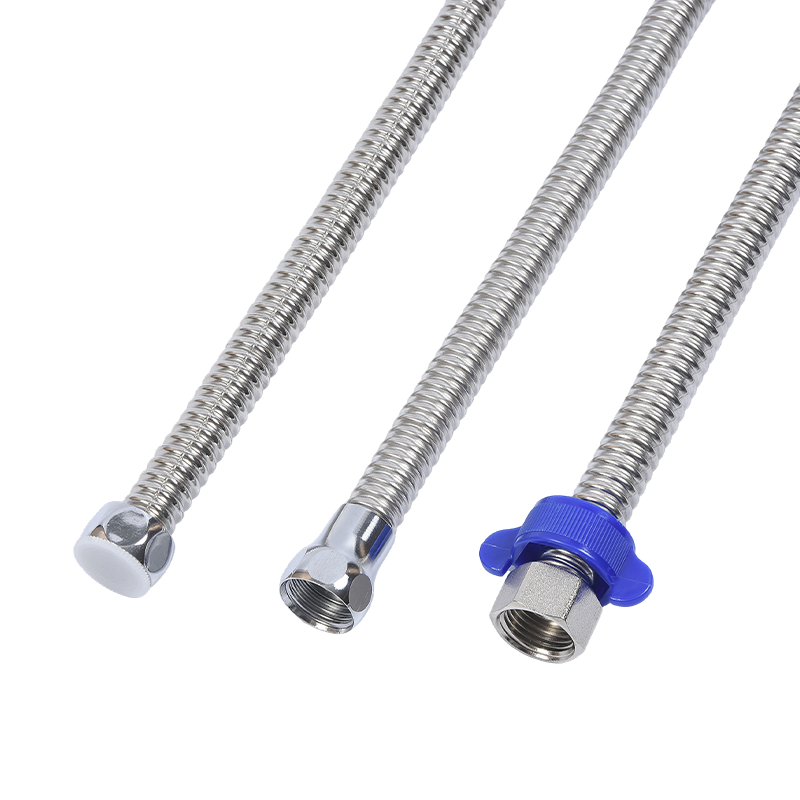
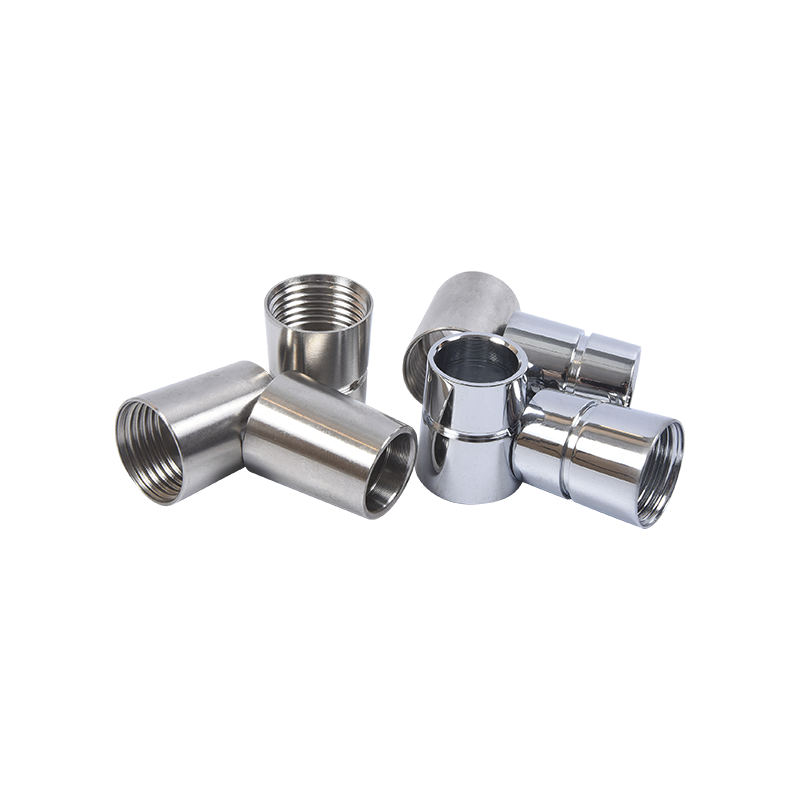
ステンレス鋼ワイヤー ホース ナット コネクタは、ホース ナットと特殊なワイヤー ラップ シールで構成されており、ホースと接続先の機器間の漏れ防止接続を確保するように設計されています。ナットのね...

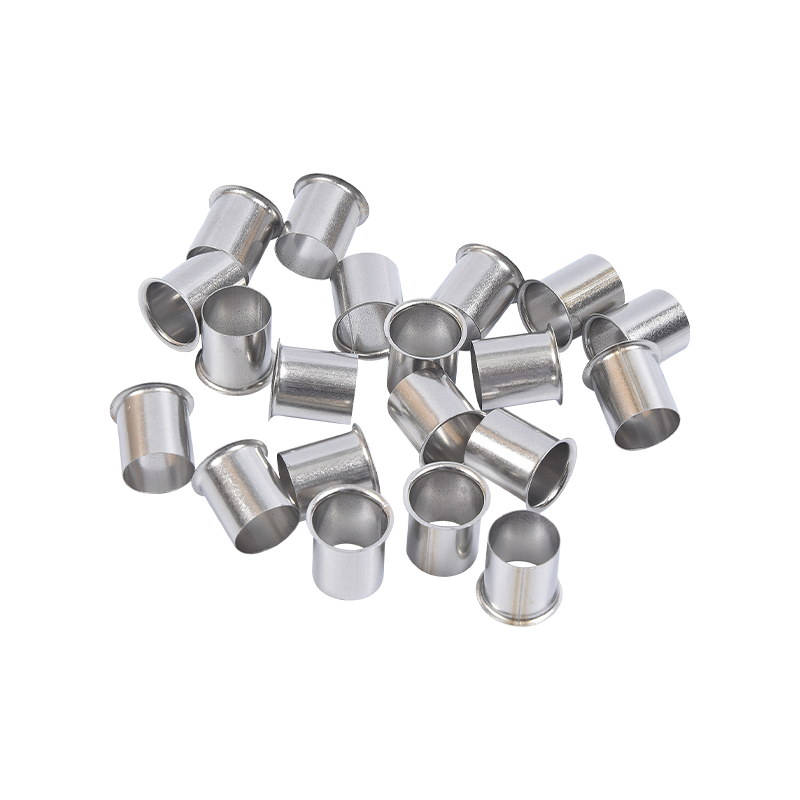
ステンレス鋼ガス管圧着スリーブは、ガス配管システムの重要なコンポーネントです。ガス管と継手の間に漏れのない安全な接続を確立し、システム全体の完全性を確保するように設計されています。スリーブは圧着...
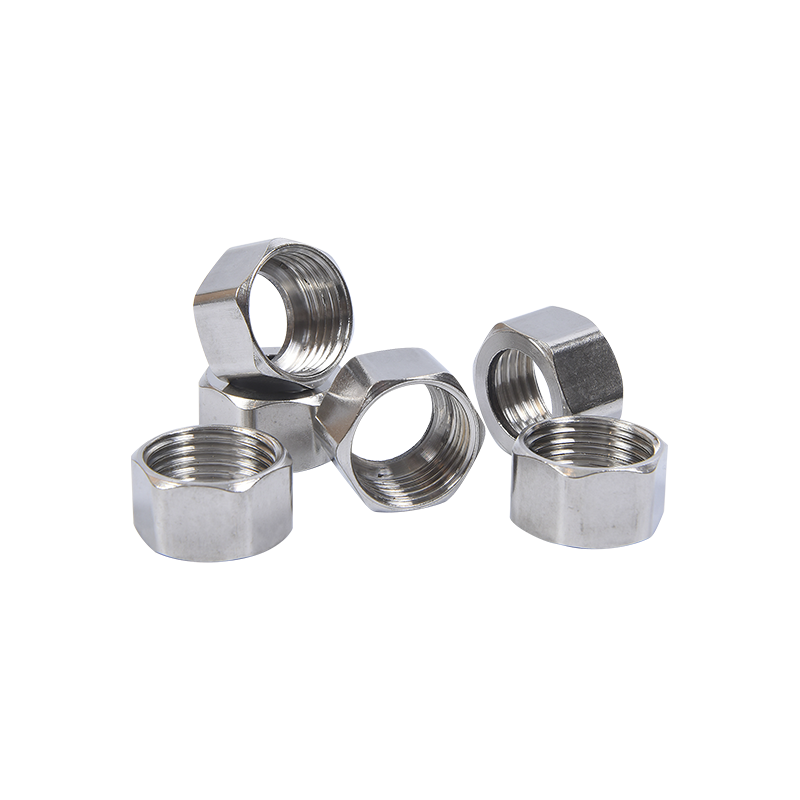
ステンレス製ベローズめねじ六角ナットは、六角ナットの特性とベローズの柔軟性を兼ね備えた締結部品です。ナットにはボルト、パイプ、またはその他のねじ付きロッドに確実に固定するための雌ねじが付いており...
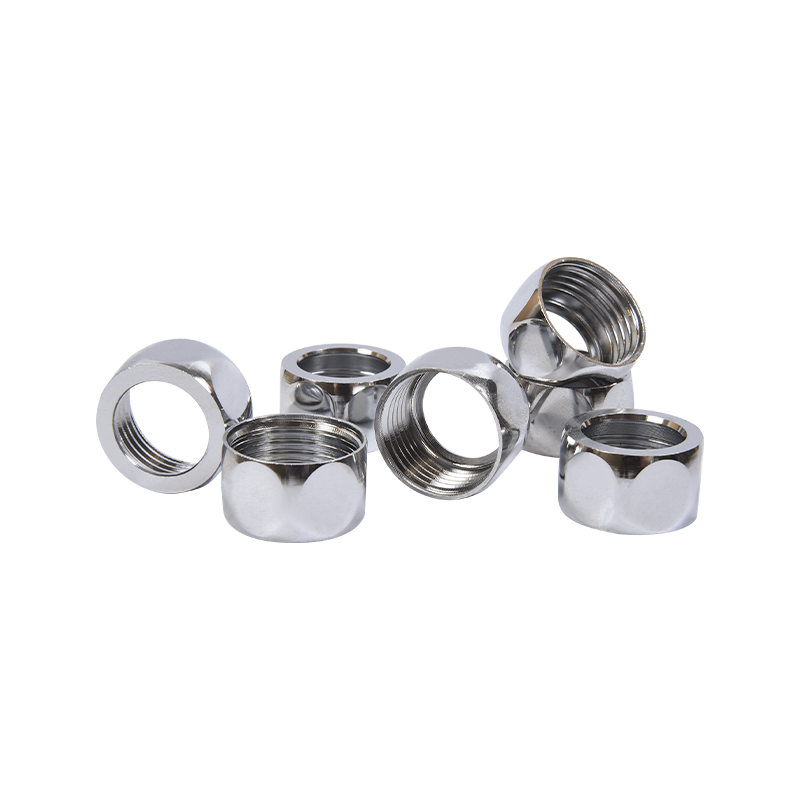
ステンレス製ベローズ六角ボールナットはボールベアリング設計を採用しており、従来のナットに比べ摩擦が少なくスムーズな回転を実現し、作業効率の向上とナットの長寿命化を実現します。この設計のベローズは...
ステンレス鋼製雌ねじストレート コネクタの主な機能は、2 つの雄ねじ付きコンポーネントまたは継手を接続し、配管システム内での効率的な流体移送を可能にすることです。標準の雄ねじサイズと一致する雌ね...
中国の ステンレス製波形管メーカーとして ガス用波形ホースメーカー 波形ガスホース工場 コンロ接続ホースサプライヤー,Yuyao Boliユーティリティーズ株式会社は2002年に設立され、浙江省余姚市の武馬工業団地に位置しています。ここは産業チェーンが比較的発達した地域です。当社はステンレス製波形管、ガス管、暖房管などのステンレス製配管衛生器具シリーズの製造を専門としており、お客様のご要望に応じたOEM加工も承ります。工場の敷地面積は17エーカーで、ステンレス製波形管の生産ラインを25基、熱処理・光輝焼鈍設備、冷間ビーム製造設備、鋼帯分割設備、レーザー自動溶接またはマーキング設備、超音波洗浄設備を備え、強力な研究開発(販売)チームを擁しています。会社の事業の安定した発展を促進し、「品質で生き残り、心で品質を鋳造する」という理念に基づき、安定した品質、合理的な価格、そして充実したアフターサービスを堅持し、常にお客様に良い製品と技術サポートを提供し、大多数のお客様のニーズを満たし続けています。当社は100名以上の従業員を雇用し、5名の上級エンジニアを擁し、建築面積は17,000平方メートル以上で、数値制御切断旋盤を100台以上、研磨機を20台以上、自動溶接機数台、縫製機、自動穴あけ機数台、組立ライン5基などを備えています。製品は、下地処理、洗浄、研磨、組立、検査、出庫に至る完全な生産管理体制を形成しています。現在、主力シリーズを生産しており、製品の販売は国内外の多くの一線・二線ブランドをカバーし、海外貿易の注文は中東やヨーロッパなど数多くの国と地域をカバーしています。当社は優れた品質管理体制を有し、お客様により良いサービスを提供し、水の浄化に貢献します。多くのお客様が当社の実験室をご訪問されることを歓迎します。'; } {/php}栄誉証明書
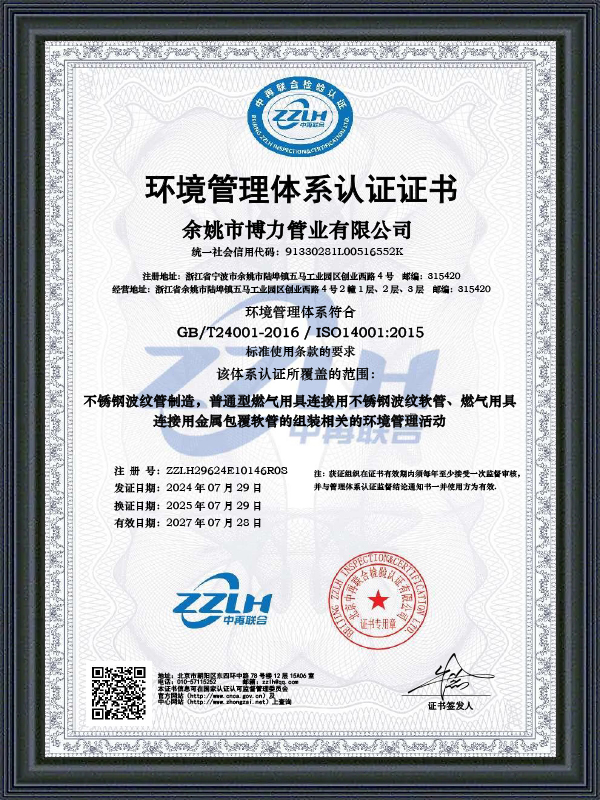
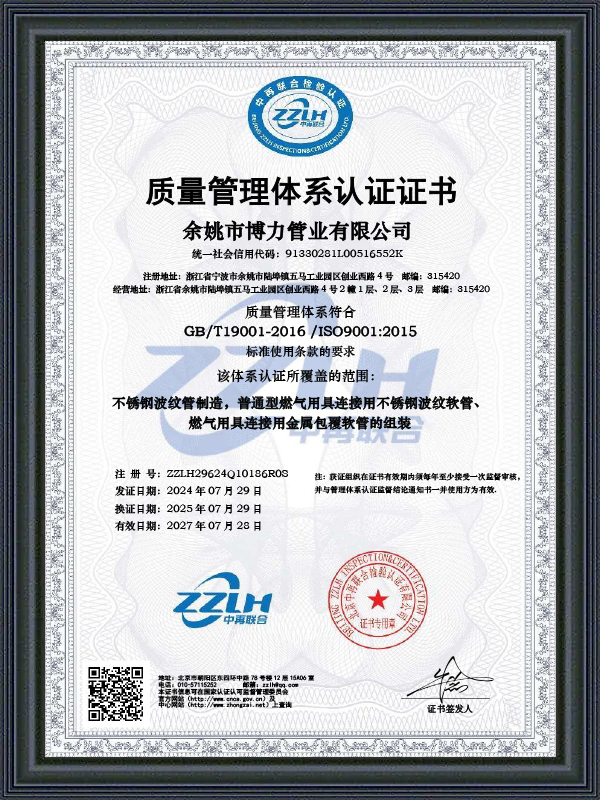
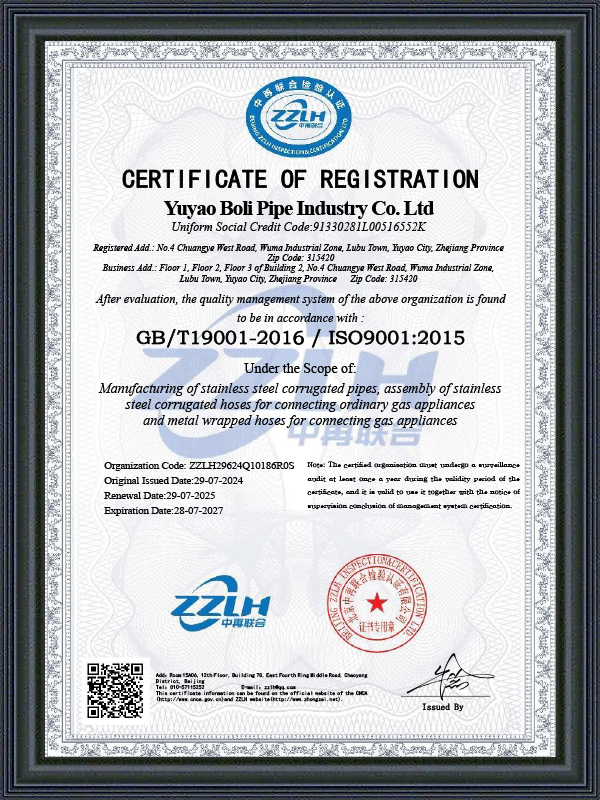
Yuyao Boli Pipe Industry は 20 年以上にわたり、世界中のガスおよび配管用途向けのステンレス鋼波形チューブを設計、製造してきました。その間、一般に CSST と略される波形ステンレス鋼管は、特殊な代替品から、住宅、商業、産業の建設において最も特殊な配管製品の 1 つへと成長しました。このガイドでは、CSST とは何か、その製造方法、最大の価値を提供する場所、およびプロジェクトのチューブを選択する際にどの要素が注目に値するかについて説明しま...

ステンレス鋼コルゲートチューブの仕様書に「1.4307」と記載されており、そのグレードがガスまたは水道サービスに安全な選択であるかどうかを知りたい場合、サプライヤーが適切な基準に従って部品を製造し、熱処理を証明できる限り、簡単な答えは「はい」です。 X2CrNi18-9 または AISI 304L としても知られる EN 1.4307 は、世界で最も広く使用されているステンレス鋼ファミリーの低炭素バージョンです。炭素上限が低いと、ベローズ、フレキシブル ガス コネ...
ガスまたは水道接続用のステンレス鋼パイプを調達する場合、耐食性はオプションの特性ではありません。間違ったグレードや未処理の表面は、数年以内に漏れ、ラインの詰まり、または検査の不合格につながる可能性があります。これらの結果を回避する最も現実的な方法は、製品を選択する前に鋼材の組成を環境に適合させることです。サイト環境を簡単にチェックするだけで、注文全体を早期の失敗から守ることができます。 この記事では、耐食鋼の仕組み、ステンレスのどのグレードがどのような...
304 ステンレス鋼ベローズのバッチが海岸沿いのホテルに設置されてから 2 か月後、溶接の継ぎ目に沿って小さな茶色の斑点が現れました。地金はまだきれいに見えました。サプライヤーは材料が本物の 304 であると主張し、実験室テストで同意しました。問題は合金のグレードではありませんでした。溶接入熱と溶接後の不動態化処理の欠如が腐食状態を引き起こしました。良いニュースは、バッチが工場から出荷される前に溶接部の腐食を制御できることです。どのメカニズムが機能しているのか、何...
産業用および商業用の流体輸送システムでは、ステンレス鋼のパイプ継手は、さまざまな環境圧力、化学物質への曝露、および機械的ストレスに耐える必要がある重要な接続ノードとして機能します。これらのコンポーネントの寿命と信頼性は、成形後の表面処理に大きく依存します。 Yuyao Boli Pipe Industry Ltd. などの製造複合施設は、25 の波形生産ライン、高輝度焼鈍炉、レーザー溶接ユニット、超音波洗浄システムなど、17 エーカーの施設全体に特化したインフラストラクチャを活用して、正確な表面処理ワークフローを実装しています。これらの処理により、継手の表面化学と地形が変化し、合金の基礎となる冶金学的特性を損なうことなく、厳密なガス、加熱、衛生陶器の用途との適合性が確保されます。
最初で最も重要な熱表面処理が適用されます。 ステンレス鋼管継手 機械的成形や溶接の後には溶体化焼鈍が行われ、生産環境では光輝焼鈍または光再炎処理と呼ばれることがよくあります。ステンレス鋼が冷間加工、曲げ加工、またはレーザー自動溶接を受けると、内部の結晶構造に局所的な応力が生じ、結晶粒界にクロム炭化物が析出して、材料本来の耐食性が低下することがあります。制御された無酸素の水素および窒素雰囲気中で継手を摂氏 1000 度を超える温度に加熱し、急速に冷却することにより、炭化物が溶解してオーステナイト母材に戻ります。酸素が存在しないため、暗色の酸化スケールの形成が防止され、フィッティングは元の寸法を維持し、積極的な機械的スケール除去を必要とせず、きれいで金属的で明るい表面仕上げが得られます。
機械成形、ねじ切り、およびコールド ビームの製造プロセスでは、工具の完全性とプロファイルの精度を維持するために、強力な冷却潤滑剤、切削油、および耐摩耗性コンパウンドの使用が必要です。パイプ継手の凹部内に残った残留炭化水素や微細な金属粒子は、その後の化学処理を妨げたり、飲料水やガスシステムの流体媒体を汚染したりする可能性があります。必要な化学的清浄度を達成するために、継手は大容量の超音波洗浄装置を通過します。このプロセスでは、高周波音波が水性洗浄媒体に導入され、金属表面に接触すると崩壊する何百万もの微細なキャビテーション泡が生成されます。局所的なエネルギー放出により、油膜、埋め込まれた炭素残留物、および複雑な幾何学的形状、内部ねじ山、および波形の折り目から微粒子が除去され、最終的な不動態化処理に向けて元の状態の基板が準備されます。
ステンレス鋼の自然な耐食性は、酸素にさらされたときに表面に自然に形成される微細な自己修復性の酸化クロム膜に依存しています。ただし、機械加工作業により、切削工具からの遊離鉄粒子が取り付け面に埋め込まれ、局所的なガルバニックセルが形成され、孔食を引き起こす可能性があります。化学的不動態化は、これらの遊離鉄汚染物質を選択的に溶解し、緻密で均一なクロムに富む酸化物層の形成を促進するために実行されます。フィッティングは、研究開発チームが管理する特定の温度および期間パラメータの下で、調整された硝酸またはクエン酸浴に浸漬されます。この化学的抽出により、クロムと鉄の比率が高い不動態表面膜が残り、湿気、工業用ガス、または発熱体にさらされたときの継手の化学反応性が大幅に低下します。
さまざまな表面処理を統合すると、製造サイクル中に異なる機能的役割が果たされます。次の表は、工場現場の各製造段階に関連する技術的目標、処理媒体、および主な機能的成果の概要を示しています。
| 治療の種類 | 一次処理媒体 | 技術目標 | 機能出力 |
| 光輝焼鈍 | 管理された水素・窒素ガス | 内部応力除去と粒界修復 | スケールのない、延性が回復した明るい金属仕上げ |
| 超音波洗浄 | 音波による界面活性剤水溶液 | 工業用潤滑剤や加工カスの除去 | 炭化水素膜のない化学的に清浄な表面 |
| 酸不動態化 | 硝酸またはクエン酸溶液 | 表面鉄の減少と酸化クロムの増加 | 局所的な環境孔食に耐える最適化された不動態層 |
| レーザーマーキング | 高密度光ファイバーレーザービーム | 永続的な表面テクスチャリングとコーディング | 材料を除去せずに、高コントラストのトレーサビリティ詳細を表示 |
表面処理の最終段階には、自動レーザー溶接およびマーキング ステーションによるコンポーネント仕様、バッチ コード、および材料グレードの適用が含まれます。従来のインク印刷や機械的スタンピング方法では、化学汚染物質が混入したり、深い機械的応力集中点が生じて配管やガス継手の薄壁が弱くなる可能性があります。レーザーマーキングでは、集束された高密度の光ビームを利用して、ステンレス鋼の最外層に制御された熱着色変化またはマイクロエッチングを引き起こします。この非接触プロセスにより、微視的な深さで表面トポグラフィーが変更され、接続部分の構造的厚さと不動態皮膜の完全性を完全に維持しながら、熱、摩擦、湿気にさらされる長期間の使用を通じてトラッキング インジケーターの判読性が確保されます。
Q: 25 のアクティブな生産ラインは、ステンレス鋼パイプ継手の接合界面の構造の一貫性をどのように確保していますか?
A: 25 の専用ラインという大規模な生産能力により、製造施設は特定の接続プロファイルに合わせてツールを分離し、最適化することができます。この特殊化により、継手と波形チューブが接する部分の寸法が均一に保たれ、流体ネットワーク全体にわたる局所的な応力と圧力変動を低減する面一で安定した嵌合が実現します。
Q: カスタム OEM フィッティングの精度を確保するために、コールド ビームの製造およびスチール ベルトの分割段階でどのような対策が講じられていますか?
A: 現場のスチール ベルト部門は、生のスチール ロールを正確な幅に正確にスライスし、自動化されたコールド ビーム製造ユニットによって成形されます。この高精度の準備により、カスタム設計または OEM フィッティングの寸法が、企業顧客が要求する技術図面および厳密な機械的公差と完全に一致することが保証されます。
Q: 光輝焼鈍熱処理は、ねじ部と溶接部をどのように保護しますか? ステンレス鋼管継手 ?
A: 継手を機械的にねじ切りしたり、自動レーザー溶接したりすると、金属に局所的な構造応力が発生します。これらの部品を光輝焼鈍または光再燃焼に通すと、熱処理によってこれらの内部力が緩和され、クロム粒子が合金マトリックス全体に均一に再分散され、暗色の酸化スケールを形成することなく微細構造の崩壊が防止されます。
Q: 衛生陶器や配管シリーズへの統合を目的とした継手にとって超音波洗浄ステージが重要なのはなぜですか?
A: 高級ステンレス鋼の機械加工には工業用潤滑剤と冷却剤が必要で、ねじ溝や内部ポケット内に頑固な化学残留物が残る可能性があります。多段階の超音波洗浄システムは、高周波音響キャビテーションを使用してこれらの油や微細な金属粒子を完全に洗い流し、流体の汚染を防ぐ無菌の表面を実現します。
Q: レーザー自動マーキング システムは、これらのパイプ継手の長期的な現場管理をどのように強化しますか?
A: 時間の経過とともに消えてしまう表面的なインク プリントを利用する代わりに、工場では自動レーザー マーキング ステーションを使用して、材料グレード、圧力機能、および追跡コードを金属表面に永久的にエッチングしています。この永続的なマーキングにより、フィールド エンジニアは最初の設置から何年も経っても製品仕様とコンプライアンス データを迅速に確認できます。
Q: 貴社の研究開発チーム全体は、産業用暖房システムの特殊なフィッティング構成を必要とするクライアントをどのようにサポートしていますか?
A: 専門のエンジニアリングおよび研究開発部門が、お客様のアプリケーションの特定の熱サイクル、使用圧力、および化学環境を評価します。これらのパラメータを使用して壁の厚さ、溶接の深さ、合金構造をカスタマイズし、結果として得られる接続部品が工業用の継続的な加熱要求の下でも確実に機能することを保証します。